

UVM-450C(H)
主要用途
-
精密模具(注塑模具、冲压模具)
LED封装模具、透镜模具、智能手机外框模具等
- 精密部品加工
功能
UVM系列在秉承高速、优质加工理念的基础上开发、搭载超精密空气静压轴承主轴。这是一款高精度机器、适合精密模具应用。
与传统机种相比、该机器有助于确保降低运行成本、明显提高加工品质。该设备预期可实现以下特定效果:
- 标配 60,000 min-1 主轴
=> 缩短了加工时间 - 使用非接触空气轴承,主轴服役寿命几乎无限长
即使主轴受损,其维修成本也比其他机床的主轴低得多。
=> 降低了维修成本 -
实现主轴的高旋转精度,延长了刀具寿命
此外,主轴高速旋转没有时间限制,可以只使用小直径刀具加工。 - 大大提高了加工表面的质量
=> 缩短了人工抛光时间 - 大大提高了加工精度
=> 实现了高附加值加工 - 使用一台机器和各种选件(如旋转工作台)完成不同类型的加工作业
=> 该机器能提供各种类型的功能 -
综合支持软件 "UVM-TSA“
=> 通过本公司独家软件、支持自动化和高精度加工 -
高速空气轴承主轴

主轴转速:60000 min-1
NRRO(*):0.10 μm
TIR:1 μm(*1) 通过“单点异步误差运动”方法测量
1. 高速且发热量低(请参考下图)

- 通过缩短暖机时间以提高加工效率
- 提高加工精度
-
2. 高旋转精度

- 实现高质量加工表面
- 延长了刀具寿命
-
3. 半永久轴承寿命
- 可实现高速连续加工
- 维护成本降低
-
4. 低振动 低噪音
- 实现高品质加工表面
- 改善作业环境
-
主轴轴承方式不同对比性能
项目 滚珠轴承主轴 空气轴承主轴 轴承寿命 2000 ~ 3000 小时 半永久 主轴连续高速旋转 数小时是极限 几乎没有限制 主轴电动马达 数10kW 1.8kW
(低发热,低噪音,低振动)刀具寿命 较短(由于旋转精度低) 较长(由于旋转精度高) 所需主轴更换时间
主轴更换费用2 ~ 7 天,成本高昂 2 ~ 3 小时,成本低廉 线性马达驱动
实现高精度轮廓加工

使用高进给速率加工优质表面,为 X、Y 和 Z 轴提供线性马达驱动系统。
通过高度进给实现平滑加工面品质。 - 由于空动最小化,实现了围绕象限切换区域执行优质平滑加工。
- 消除滚珠丝杠容易产生的旋转偏摆 →提高平面加工品质。
-
高精度定位和平滑进给

实现了 0.1 μm 可靠步进进给,为 X、Y 和 Z 3 个线性轴提供了 0.01 μm 编程分辨率。
高效冷却系统
UVM-450C(H),UVM-700C(H)

提高热稳定性 将热变形降低到最小
结构铸造时冷却管采用芝浦机械独有的铸造技术。UVM-450D(H),UVM-700E(5AD)

结构恒温化系统
在机体内充满温度受控的媒介液使其循环各种应用
(1)工件旋转和分度(C1轴)

示例
- 交叉槽加工
- 旋削
- 菲涅尔透镜加工
-
(2)刀具分度(A轴)

示例
- 槽加工
- 通过逐渐更改角度进行槽加工
- 自动刀具更换
(小塔) -
自动化应用
1.自动换刀装置(ATC)
能够实现刀具长寿命的空气轴承主轴配合ATC功能可以实现长时间连续高速加工

(1) 刀具直夹式系统
实现刀具直接更换
(2) 能够换刀的刀具刀柄:
φ4mm 或 φ6mm
(3) 刀库:50把(选配:100把)
2.自动刀具长度测量装置
激光式、直线式以及摄影式可以自动检测刀尖位置
3.工件自动检测装置
配合被加工物的机上检测功能(形状·尺寸·自由曲面·几何形状尺寸)

4.综合支持软件"UVM-TSA"(申请专利中)
-
通过本公司独家软件、支持自动化和高精度加工
-

主要规格
主要规格表
主仕様 UVM-450C(H) UVM-700C(H) UVM-450D(H) UVM-700E(5AD) 行程 X轴 500mm 810mm 585mm 810mm Y轴 450mm 800mm 525mm 800mm Z轴 200mm 350mm 250mm 350mm A轴 配件:±45deg 配件:±45deg - ±90deg C轴 OP:连续 OP:连续 OP:连续 连续 工作台 工作台尺寸 450mm×450mm
C轴OP:Φ400mm
700mm×700mm
C轴OP:Φ500mm
500mm×500mm
C轴OP:Φ400mm
φ500mm 最大载重 100kg
C轴OP :60kg
400kg
C轴OP :200kg
100kg
C轴OP :60kg
200kg 主轴转速 6000-60000min-1 6000-60000min-1 6000-60000min-1 6000-60000min-1 最大进给速率 X, Y:15m/min Z:10m/min 最小设定单位
(检测单位)X, Y, Z:0.010μm
(0.0005μm)数控系统 FANUC Series 30i-MODEL B 机床尺寸 2100mm×2250mm
×2240mm
2550mm×2490mm
×2360mm
2260mm×2130mm
×2420mm
2800mm×2700mm
×2750mm
机器重量 4800kg 5600kg 4800kg 9700kg 是否可以加装对应栏
名称 UVM-450C(H) UVM-700C(H) UVM-450D(H) UVM-700E(5AD) ATC
(50把、OP:100把)
● ● ● ● 刀具位置测量装置
(激光式、直线式、摄影式)
● ● ● ● A1轴 ● ● - 标准 A2轴 (ABC-50MP) ● - - - C1轴 ●
(ABT-380)
●
(ABT-420)
●
(ABT-380)
标准
(ABT-420)
高速微细加工系统 HMS ● ● ● - 真空吸盘(圆形或者方形) ● ● ● ● 工件自动检测装置
(基准球)
● ● ● ● 高速旋转主轴
(ABC-20M:100,000min⁻¹)- - ● - A1轴装卸用高速旋转主轴
(ABC-20M:100,000min⁻¹)● ● - - 标准附属品
冷却组、信号灯、照明装置、气枪、手轮、安装用部件、主轴空气过滤组、油雾供给装置
特别附属品
ATC、刀具位置检测装置、A1轴、A2轴、C1轴、高速微细加工系统、真空吸盘、工件自动检测装置、高速旋转主轴(ABC-20M)、空气压缩机、储气罐、空气干燥机、切削剂装置、油雾收集器、自动灭火装置、恒温罩
加工示例
光学部品
车灯用反射模具(无抛光镜面车削精加工)

通过切削镜面的精加工,研磨将使形状完整。
模具加工精度再现性的最优制作方法。加工机型:UVM-450C(H)
工件材质:化学镀镍
精加工使用刀具:R1mm 单结晶钻石球型铣刀
表面光洁度:Ra 10 nm车灯用反射模具(抛光最小化事例)

5轴联动可以实现高精度且高品质复杂形状模具加工。
大幅度缩短打抛光工序=「客户交付工件货期短、具有高精度」。加工机型:UVM-700E(5AD)
工件材质:不锈钢 52HRC
精加工使用刀具:R1mm cBN球型铣刀
表面光洁度:Ra 30 nm示宽灯光导模具(无抛光镜面车削加工)
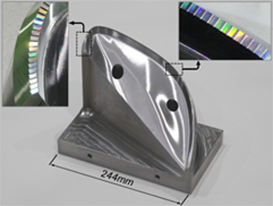
5轴UVM-700E(5AD)高精度加工大型微细形状模具事例。
加工机型:UVM-700E(5AD)
工件材质:模具钢 40HRC
精加工使用刀具:R0.1mm cBN球型铣刀
表面光洁度:Ra 19 nm用于汽车前灯厚型透镜模具(无抛光镜面车削加工)

微细结构树脂前灯透镜模具的无磨光镜面加工事例。
在汽车车灯业界得到了很高评价。加工机型:UVM-450C(H)
工件材质:化学镀镍
精加工使用刀具:R1mm 单结晶钻石球型铣刀
表面光洁度:Ra 10 nm用于汽车前灯厚型透镜模具(抛光最小值事例)

抛光工时缩减90%。因为切削面紊乱(不稳定)非常少、完全不需要娴熟的抛光技术。
大幅缩短打磨时间=「缩短工件交货期+具有高精度·高品质」。加工机型:UVM-450C(H)
工件材质:不锈钢 52HRC
精加工使用刀具:R1mm cBN球型铣刀反光板棱镜模具(无抛光镜面车削精加工)
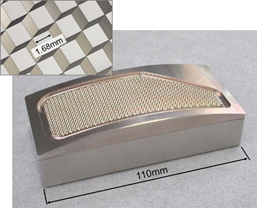
这个案例是将三面镜进行一体曲面设计后的模具制作案例。
通过加工机的高精度·高稳定性能、可以高精度镜面加工。加工机型:UVM-450D(H)
工件材质:化学镀镍
精加工使用刀具:R0.1mm 单结晶钻石球型铣刀
表面光洁度:Ra 12 nmLCD液晶背光镜头模具

加工机型:UVM-450C(H)
工件材质:不锈钢 52HRC
精加工使用刀具:R1mm PCD 球型铣刀
表面光洁度:Ra 3 nm用于汽车前灯厚型透镜的镜面加工

通过切削可以镜面精加工。
可以制作形状误差极少的高精度透镜。加工机型:UVM-450C(H)
工件材质:丙烯酸树脂(PMMA)
精加工使用刀具:R1mm 单结晶钻石球型铣刀
表面光洁度:Ra 15nm透镜模具高精度精加工

UVM在加工一模多穴透镜模具大放异彩。
流道部分低磨削精加工 实现树脂流向均匀⇒ 提高成型品良率
透镜凸缘(D-CUT)部位一体化⇒实现工时降低+实现高精度化加工机型:UVM-450D(H)
工件材质:不锈钢 52HRC精加工使用刀具
流道部位:R0.5mm cBN球型铣刀
D-cut部位:φ0.5-R0.05mm cBN圆鼻铣刀
加工精度
流道部位 表面光洁度:Ra 40 nm
D-cut 凸缘部位置精度:±1 μm超精密形状尺寸·微细加工示例
微细形状的高精度尺寸·形状的加工事例。即使难切削材料、尺寸精度再现性也很好。
卓越的机械稳定性和优秀的机上测量功能、可进行加工微米精度的微细形状。LED导光框制造用剪切刀

加工机型:UVM-450C(H)
工件材质:粉末高速钢 64HRC
精加工使用刀具:φ0.5 - R0.05mm cBN牛鼻铣刀
微细形状尺寸精度:±1μm硬质合金切割模具

加工机型:UVM-450D(H)
工件材质:硬质合金 92.5HRA
精加工使用刀具:R0.5mm 钻石涂层球型铣刀
尺寸精度: ±1 μm燃料电池分离器冲压模具

卓越的机械精度稳定性以及无法回到CAM独特形状的补正技术,
实现了更高精度且缩短制作时间。加工机型:UVM-450C(H)
工件材质:SKD11 62HRC
精加工使用刀具:R0.2mm cBN球型铣刀
槽截面形状精度:±1μm微流控成型模具加工案例

通过机上摄像检测确认流道宽幅进行精加工
加工机型:UVM-450D(H)
工件材质:不锈钢 52HRC
精加工使用刀具:Φ0.2-R0.05mm cBN牛鼻铣刀
尺寸精度:流路宽幅、高度都在±1μm以内
D-cut 凸缘部位置精度:±1 μm
表面光洁度:6~12 nm Ra微细流道产品直接加工案例

微细形状(塑料材质)直接镜面车削加工
加工机型:UVM-450C(H)
工件材质:丙烯酸树脂
槽宽幅:100 μm
精加工使用刀具:Φ0.09mm 单结晶钻石铣刀
表面光洁度:10 nm Ra多姿多彩的应用
锥齿轮锻造模具高精度・高品质型面加工
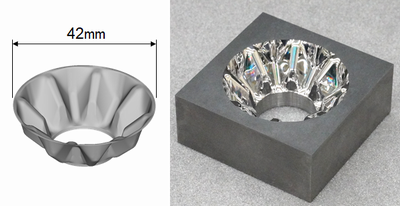
超硬合金的直接加工案例。
无放电化、无打磨化,大幅降低工时同时实现高精度+高品质型面使用机种:UVM-450D(H)
材质:超硬合金(VM-40 90HRA)
粗加工用刀具:R1钻石镀层球型铣刀
精加工用刀具:R1 PCD球型铣刀
加工精度
步距误差(累积Fp、单一 fp、邻接 fu):各项在 1μm 以下
齿槽的摆动 Fr:0.7μm
表面光洁度:17 nm Ra刨削加工事先光学曲面镜精加工:HUD模具

UVM不仅可以使用铣刀加工还可以使用钻石刀加工。
加工机型:UVM-450D(H)
工件材质:化学镀镍
精加工使用刀具:R5mm 单结晶钻石刀具
加工方式:刨削
形状精度:P-V 1.1μm
表面光洁度:Ra 8 nm通过椭圆振动切削法针对淬火钢材镜面进行精加工:HUD模具

适用于使用钻石刀具的椭圆振动切削法。可以完成光学曲面和微细槽的
淬火钢材料直接镜面精加工。加工机型:UVM-450D(H)
工件材质 :不锈钢 52HRC
精加工使用刀具:R2mm 单结晶钻石刀具
加工方式:椭圆振动切削
形状精度:P-V 0.7μm
表面光洁度:Ra 7 nm光学零部件模具的镜面精加工:VR眼镜
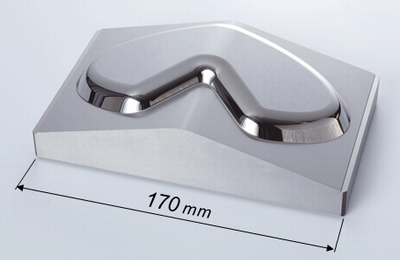
根据不同部位选择使用PCD铣刀和椭圆振动切削进行镜面精加工的案例
使用机种:UVM-700E(5AD)
材质:模具用不锈钢(52HRC)
上面部分的精加工方式:椭圆振动切削
刀具:R2 单晶钻石刀具
斜面部分的精加工方式:铣削
刀具:R2 PCD球型铣刀
形状精度:5 μm P-V
加工面的表面光洁度:10 nm Ra放电加工用微细形状铜电极 超薄侧壁和定位销

通过超高精度且半永久寿命的空气静压主轴可缩短加工时间:加工可以直接使用60,000min⁻¹的高速旋转。高转速科降低毛刺和边缘残缺等现象。
加工机型:UVM-450C(H)
工件材质:无氧铜
精加工使用刀具 :φ3mm 单结晶钻石铣刀微细孔加工:Si 材质工件金属板

利用芝浦机械独家空气轴承主轴的极低振动特性提高孔内径加工面品质,
延长刀具寿命
能够实现工件更换和圆板工件反转自动化
通过监控加工负荷机台能够自动判断刀具更换时机避免刀具折损加工机型:UVM-450C(H)
工件材质:单结晶硅
精加工使用刀具:Φ0.45 烧结钻石钻孔刀※ 以上数据均为测试值,并非保证值。

